Dlaczego kolejność cięcia, spawania i lakierowania decyduje o jakości detalu metalowego
Spis treści
- Planowanie cięcia i gięcia pod kątem spoin
- Spawanie laserowe i przygotowanie powierzchni
- Zintegrowany proces ogranicza ryzyko poprawek
Detal metalowy po przejściu przez kilka etapów obróbki nierzadko wymaga poprawek przy ostatecznym montażu lub wykończeniu. Problem ten pojawia się najczęściej wtedy, gdy poszczególne kroki technologiczne są traktowane w zupełnym oderwaniu od siebie. Niewłaściwa kolejność operacji szybko prowadzi do powstawania trwałych odkształceń materiału, słabej przyczepności warstwy ochronnej lub wysoce nieestetycznych śladów na łączeniach. W przypadku produkcji zaawansowanych elementów dla hoteli, obiektów komercyjnych czy przemysłu morskiego, w których trwałość odgrywa pierwszorzędną rolę, brak koordynacji procesów skutkuje odrzuceniem całej partii. Świadome zaplanowanie zależności między precyzyjną obróbką mechaniczną a końcowym wykończeniem chemicznym pozwala uniknąć kosztownych przestojów i utrzymuje bezwzględną spójność wymiarową detalu.
Planowanie cięcia i gięcia pod kątem spoin
Wszelkie decyzje dotyczące cięcia laserowego oraz gięcia blach CNC muszą uwzględniać przyszłe miejsca łączeń i grubość nałożonej warstwy już podczas tworzenia dokumentacji. Projektant rozrysowujący geometrię elementu powinien pamiętać, że grubość powłoki proszkowej wynosi zazwyczaj od 60 do 120 µm, co bezpośrednio wpływa na wszystkie tolerancje wymiarowe. Zignorowanie tego na pozór drobnego faktu sprawia, że precyzyjnie docięte części przestają do siebie pasować podczas montażu, a przygotowane wcześniej otwory pod śruby stają się po prostu zbyt ciasne.
Zastosowanie technologii cięcia laserowego do obróbki arkuszy, rur i profili zapewnia uzyskanie idealnie czystych krawędzi bez konieczności dodatkowego gratowania. Gładkie linie cięcia ułatwiają pozycjonowanie materiału na prasach krawędziowych oraz tworzą optymalną szczelinę pod przyszłą spoinę. Nowoczesne urządzenia CNC wykorzystują zderzaki wieloosiowe, ustawiające detal z ułamkową precyzją. Parametry gięcia, w tym kąt, promień oraz sama kolejność zaginania blachy, są dobierane tak, aby sprawnie kompensować naprężenia powstające w surowcu. Rodzinna firma BUMET opiera swoje produkcje na obróbce 3D z dokładnością do 0,01 mm, co daje solidną bazę dla wyposażenia sklepowego czy nowoczesnych elementów architektury miejskiej. Ścisła kontrola geometrii na starcie skutecznie chroni przed nawarstwianiem się błędów w kolejnych fazach produkcji.
Spawanie laserowe i przygotowanie powierzchni
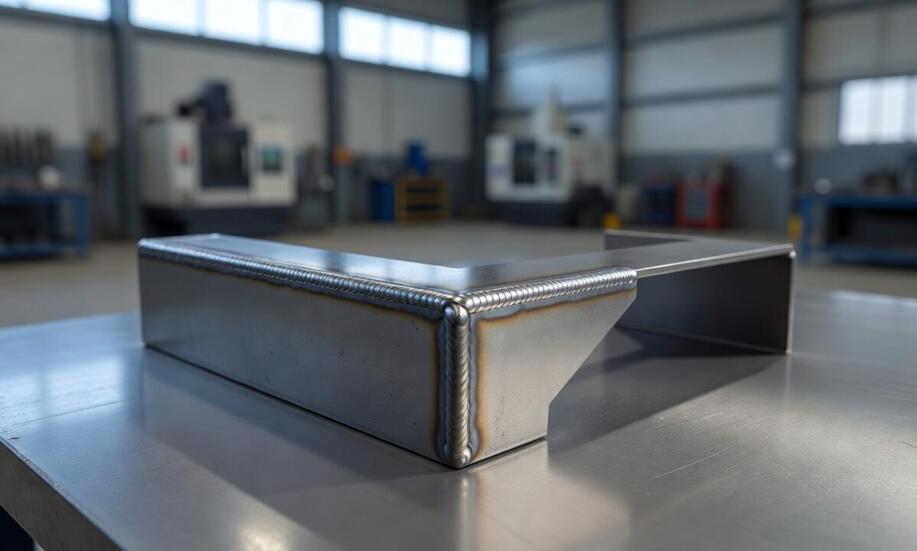
Kolejnym etapem determinującym ostateczną jakość konstrukcji stalowych i aluminiowych jest proces trwałego łączenia detali. Spawanie laserowe skutecznie ogranicza odkształcenia cieplne materiału dzięki wyjątkowo punktowemu działaniu wiązki oraz niezwykle wąskiej strefie wpływu ciepła. Metoda ta sprawdza się doskonale przy cienkich blachach stosowanych w meblach premium, całkowicie zapobiegając falowaniu rozległych, płaskich powierzchni. Uzyskanie silnej i mało widocznej spoiny wymaga jednak bezbłędnego spasowania obu części i wcześniejszego wyrównania stykających się krawędzi.
Przeczytaj również: Czym są rozwiązania CNC?
Połączony element wciąż nie nadaje się do aplikacji koloru, a spoina pozbawiona odpowiedniego opracowania stanowiłaby najsłabszy punkt powłoki. Właściwe odtłuszczenie, usunięcie przebarwień tlenkowych po spawaniu i zmatowienie struktury przesądzają o przyczepności polimeru do podłoża. Utleniona warstwa oraz smary warsztatowe tworzą fizyczną barierę, blokującą prawidłowe wiązanie naładowanych cząsteczek farby. Czyszczenie ścierne nadaje powierzchni odpowiednią chropowatość, dzięki której farba mechanicznie zakleszcza się w mikroszczelinach. Właśnie w tym newralgicznym momencie do gry wchodzi zintegrowana z zakładem lakiernia proszkowa w województwie śląskim, realizująca wykończenie z zachowaniem restrykcyjnych norm przemysłowych. Aplikacja w kontrolowanych warunkach sprawia, że polimer szczelnie wypełnia skomplikowane złącza oraz głębokie kąty wewnętrzne.
Zintegrowany proces ogranicza ryzyko poprawek
Rozdzielanie zadań obróbczych pomiędzy kilka niezależnych przedsiębiorstw znacząco podnosi ryzyko błędów komunikacyjnych i gubienia milimetrowych tolerancji wymiarowych. Typowe usterki wynikające z zaburzonej kolejności to próby formowania na prasie detali już pospawanych, co momentalnie powoduje pęknięcia spoiny. Inną poważną wadą jest modyfikacja łączeń po nałożeniu farby, co nieodwracalnie niszczy warstwę ochronną wokół złącza i zmusza do ponownego piaskowania całego komponentu. Utrzymanie cyklu produkcyjnego pod jednym dachem daje inżynierom pełny nadzór nad detalem od stacji cięcia, aż po końcowy wyjazd z pieca polimeryzacyjnego.
Jeden płynny ciąg technologiczny gwarantuje wysoką powtarzalność serii i zmniejsza potrzebę czasochłonnych poprawek. Operatorzy maszyn mogą na bieżąco korygować parametry gięcia na podstawie pomiarów dostarczanych z sąsiednich gniazd obróbczych. Brak konieczności przewożenia półproduktów między podwykonawcami eliminuje problem uszkodzeń mechanicznych w transporcie i chroni surowe spoiny przed korozją nalotową. Takie całościowe podejście ułatwia terminową realizację projektów dla branży hotelarskiej czy kolejowej, dostarczając zabezpieczone komponenty na linie montażowe bez niespodzianek.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

Drutex-Concept Leszek Olejniczak
Meble - produkcja, sprzedaż woj. wielkopolskie62-095 Murowana Goślina, Starczanowska 1
-
-
-
Varsovia Meble do sypialni
Meble - sypialne woj. mazowieckie05-077 Warszawa, Trakt Brzeski (d.Wesoła) 56
Przeczytaj także
-
 Porady
Dlaczego warto zainwestować w lity stół dębowy?
Już od wieków dąb uważa się za jeden z naturalnych symboli ogromnej siły i wytrwałości. W Polsce występuje sześć gatunków dębu, z których dwa z nich bardzo często wykorzystujemy do różnych...
-
 Wyposażenie
Rolety antywłamaniowe – co powinieneś o nich wiedzieć?
Rolety antywłamaniowe to specjalny typ rolet montowanych na zewnątrz budynku. Choć powszechnie panuje przekonanie, że każda roleta zewnętrzna jest antywłamaniowa, to nie jest to prawdą. Systemów...
-
 Budowa i remont
Tanie taxi Katowice – jak dostosowujemy ofertę do indywidualnych potrzeb klientów?
Tanie usługi transportowe w Katowicach zyskują na popularności dzięki elastyczności oferty dostosowanej do różnych potrzeb klientów. Firmy świadczące te usługi stawiają na komfort, bezpieczeństwo i...
-
 Wyposażenie
Jak przebiega proces projektowania mebli na zamówienie?
Obecnie coraz częściej, szczególnie w przypadku małych lub niestandardowych mieszkań, wybiera się meble na zamówienie. Mogą to być przykładowo garderoby, a także meble sypialniane, kuchenne czy...