Dlaczego wybór trybu przenoszenia metalu w metodzie MIG decyduje o stabilności wymiarowej konstrukcji stalowych
Spis treści
- Mechanika przenoszenia spoiwa a ilość wprowadzanego ciepła
- Kontrola geometrii konstrukcji dzięki modulacji impulsowej
- Wpływ parametrów łuku na ostateczną wydajność produkcyjną
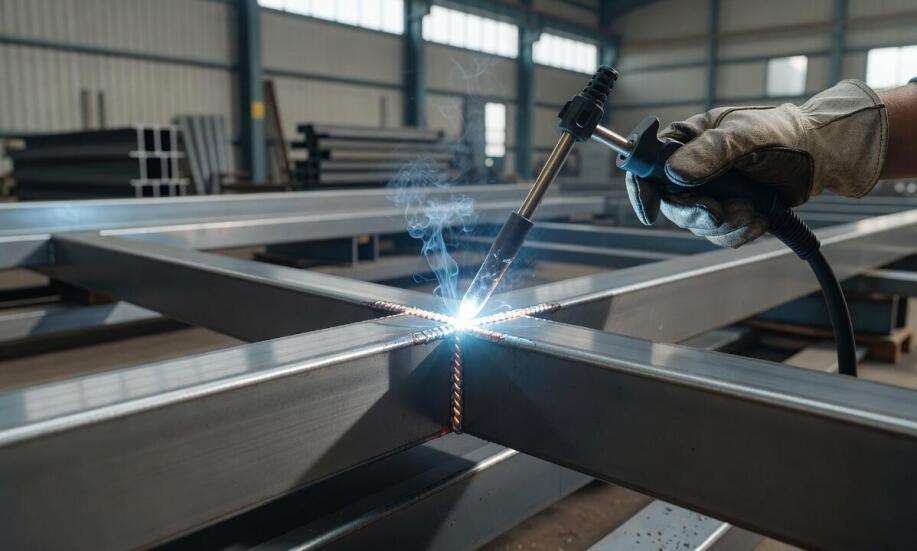
W produkcji seryjnej zaawansowanych konstrukcji stalowych samo zajarzenie łuku elektrycznego nie wystarczy do osiągnięcia pełnej powtarzalności wymiarowej detali. Odkształcenia cieplne pojawiające się w elementach nośnych powstają najczęściej na skutek nierównomiernego wprowadzania energii podczas całego procesu łączenia metali. Niekontrolowane nagrzewanie strefy wokół złącza powoduje drastyczną zmianę układu naprężeń wewnętrznych, co w przypadku profili i blach o mniejszej grubości ścianki skutkuje trwałym wygięciem materiału bazowego. Z tego względu świadomy dobór odpowiedniego trybu przenoszenia metalu w osłonie gazów decyduje o finalnej stabilności geometrycznej gotowego wyrobu. Mechanizm odrywania się kropli spoiwa warunkuje bowiem nie tylko tempo pracy układu spawalniczego, ale przede wszystkim ilość ciepła absorbowanego przez łączone komponenty.
Mechanika przenoszenia spoiwa a ilość wprowadzanego ciepła
Proces łączenia wymagających elementów konstrukcyjnych opiera się na precyzyjnym zarządzaniu parametrami prądowymi, które bezpośrednio wpływają na dynamikę topnienia drutu elektrodowego. Tryb zwarciowy charakteryzuje się relatywnie niskim napięciem łuku oraz ograniczonym wprowadzaniem ciepła do materiału bazowego. W tej metodzie drut spawalniczy w sposób ciągły zwiera się z jeziorkiem płynnego metalu nawet od 20 do 200 razy w ciągu jednej sekundy. Tak wysoka częstotliwość cykli fizycznego styku skutecznie zapobiega przegrzaniu obszaru roboczego, co znacząco zmniejsza ryzyko powstawania odkształceń w cienkościennych blachach i rurach. Z kolei klasyczny tryb kulisty przenosi roztopiony metal w postaci dużych, nieregularnych kropel przy znacznie wyższym natężeniu prądu. Skutkuje to większą objętością uciążliwych rozprysków i wyraźnym podniesieniem temperatury całego elementu. Zdecydowanie najwięcej energii generuje tryb natryskowy, który wytwarza bardzo drobne kropelki spoiwa płynnie rozpylane przez silne pole elektromagnetyczne wewnątrz łuku. Metoda ta gwarantuje wyjątkowo głęboki przetop oraz gładkie lico spoiny, lecz dostarcza do elementu roboczego najwyższą możliwą dawkę skumulowanego ciepła. Wymaga to bardzo rygorystycznego planowania przy elementach podatnych na wyginanie pod wpływem gwałtownych naprężeń termicznych.
Przeczytaj również: Na czym polega obróbka CNC?
Kontrola geometrii konstrukcji dzięki modulacji impulsowej
Zbyt wysoka energia liniowa, nierozerwalnie związana z trybem natryskowym, błyskawicznie prowadzi do intensywnego nagrzewania się smukłych profili stalowych. Gwałtowne zjawisko rozszerzania, a następnie nagłego kurczenia się stygnącego metalu, wywołuje trwałe paczenie, które wymusza przeprowadzenie kosztownej i czasochłonnej korekty geometrycznej. W certyfikowanych konstrukcjach nośnych takie zniekształcenia bezpośrednio zagrażają dokładności montażu wielkogabarytowego układu oraz negatywnie wpływają na jego ostateczną wytrzymałość zmęczeniową. Sprawdzonym rozwiązaniem tego technicznego problemu są nowoczesne źródła prądu spawalniczego wyposażone w zaawansowaną modulację impulsową. Ten innowacyjny wariant utrzymuje niską wartość średnią prądu przy jednoczesnym zachowaniu wysoce stabilnego łuku jarzeniowego. Pojedyncze krople ciekłego spoiwa odrywają się od elektrody w ściśle zaprogramowanych odstępach czasu, co drastycznie ogranicza ilość energii termicznej oddawanej do otoczenia złącza. Wymiernym efektem takiego podejścia jest węższa strefa wpływu ciepła i niemal całkowita eliminacja odprysków niszczących powierzchnię detalu. Prawidłowo skonfigurowane spawanie mig z wykorzystaniem pulsu pozwala więc idealnie zachować pierwotną geometrię łączonych elementów ze stali węglowej i nierdzewnej, nie rezygnując przy tym z wymaganej głębokości wtopienia. Spółka Estimet, legitymująca się europejskim certyfikatem EN 1090 i bazująca na ponad trzydziestoletnim doświadczeniu założycieli, na co dzień dobiera te restrykcyjne parametry do seryjnej obróbki części kierowanych do zagranicznych odbiorców przemysłowych.
Wpływ parametrów łuku na ostateczną wydajność produkcyjną
Dogłębne zrozumienie fizyki łuku spawalniczego i mechaniki kropli spoiwa bezpośrednio przekłada się na optymalizację całego zakładowego łańcucha wytwórczego. Świadome uwzględnienie odpowiedniego transferu metalu jeszcze na etapie projektowania technologii eliminuje konieczność żmudnego mechanicznego prostowania detali po ostudzeniu złącza. Znacznie mniejsza liczba operacji wykończeniowych oraz zredukowana potrzeba mechanicznego szlifowania elementów z twardych odprysków oznaczają radykalnie krótszy cykl obróbki jednego komponentu. W zakładach realizujących seryjne zamówienia dla wymagających branż przemysłowych najwyższa stabilność wymiarowa poszczególnych detali ułatwia bezproblemowy montaż podzespołów na kolejnych stanowiskach ślusarskich. Odpowiednia integracja wiedzy o niskociepłych trybach przenoszenia spoiwa z nowoczesnym parkiem maszynowym pozwala na płynne tworzenie solidnych konstrukcji przestrzennych, które w pełni odpowiadają rygorystycznym normom tolerancji kształtu. Ograniczenie do minimum udziału ręcznych prac naprawczych podnosi wydajność i rynkową konkurencyjność całego procesu fabrykacji metali.
Przeczytaj również: Dlaczego montaż konstrukcji stalowych powinien przeprowadzić profesjonalista?
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

Delrem
Budowlane usługi - wykończeniowe woj. podkarpackie35-040 Rzeszów, Bohaterów Westerplatte 1A lok. 10
-

Arche Magdalena Tymcik-Kiedrowska
Architekci woj. mazowieckie05-077 Warszawa, Koralowa (d.Wesoła) 3
-

-
Bhp Inka Agnieszka Szaniawska-Szołtysek
BHP - usługi woj. śląskie40-003 Katowice, Rynek 12 lok. 618
Przeczytaj także
-
 Budowa i remont
Zalety napędów do bram
Napędy do bram to nieodłączny element każdej nowoczesnej posesji. Dzięki nim otwieranie i zamykanie bram staje się prostsze, szybsze i bardziej komfortowe. W ostatnich latach na rynku pojawiło się...
-
 Budowa i remont
Dlaczego kochamy domy jednorodzinne?
Nieco mniej niż połowa Polaków żyje w mieszkaniach w bloku, ponad 50 proc. zaś – w domach, i to najczęściej jednorodzinnych. Tzw. bliźniaków i budynków szeregowych jest u nas około czterech razy...
-
 Budowa i remont
Maty ogrodzeniowe jako element dekoracyjny w ogrodzie – pomysły na aranżacje
Maty ogrodzeniowe to nie tylko funkcjonalny element, ale również dekoracyjny akcent, który może wzbogacić przestrzeń. Różnorodność kolorów i wzorów taśm do paneli ogrodzeniowych pozwala na stworzenie...
-
 Porady
Nowoczesne urządzenia w medycynie estetycznej: Co oferują najnowsze technologie?
Innowacje w medycynie estetycznej rewolucjonizują podejście do dbania o wygląd. Nowoczesne urządzenia umożliwiają przeprowadzanie bezinwazyjnych zabiegów medycyny estetycznej, które są zarówno...