Jak gatunek aluminium, promień gięcia i kompensacja sprężynowania wpływają na powtarzalność serii
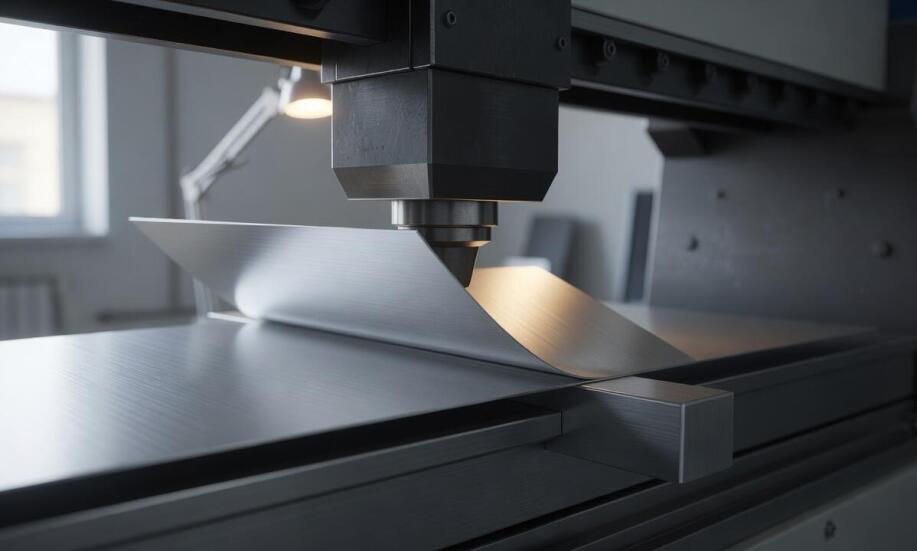
Produkcja seryjna powtarzalnych detali z blachy aluminiowej często napotyka problem powrotu sprężystego po zwolnieniu nacisku prasy krawędziowej. Zależnie od właściwości konkretnego materiału, zadanego promienia oraz ustawień maszyny, odchyłka kątowa potrafi znacząco wyjść poza zadaną tolerancję. Utrzymanie stałego wymiaru całej partii wymaga uwzględnienia gatunku stopu, stanu utwardzenia, kierunku walcowania i przygotowania odpowiedniej kompensacji.
Plastyczność i zachowanie stopów 5xxx oraz 6xxx
Stopy z serii 5xxx, na przykład 5052 lub 5083, opierają się na dodatku magnezu i wyróżniają się świetną plastycznością. Gatunki te wykazują mniejszą podatność na powrót sprężysty, co znacznie ułatwia zachowanie powtarzalności wymiarowej podczas obróbki. Z kolei stopy serii 6xxx, takie jak popularny 6061 z magnezem i krzemem, zyskują na wytrzymałości dzięki obróbce cieplnej. W utwardzonym stanie T6 ich sprężynowanie rośnie – w określonych warunkach odchyłka potrafi wynosić od kilku do kilkunastu stopni, co podnosi też ryzyko pęknięć przy zbyt małym promieniu wewnętrznym. Zastosowanie stanu miękkiego lub naturalnie starzonego poprawia formowalność i zbliża właściwości materiału do parametrów serii 5xxx. Z tego względu odpowiednio zaplanowane gięcie blachy aluminiowej wymaga ścisłego dopasowania parametrów maszyny do wybranego gatunku.
Przeczytaj również: Jakie dane z projektu trzeba potwierdzić, zanim ruszy seria gięcia drutu
Kluczowym czynnikiem wpływającym na parametry formowania jest stan utwardzenia arkusza. Materiał w stanie miękkim pozwala zazwyczaj na zaginanie z promieniem zbliżonym do swojej bazowej grubości. W przypadku stanów mocno utwardzonych wartość ta rośnie, niejednokrotnie przekraczając trzykrotność grubości blachy w zależności od specyfiki całego procesu. Duże znaczenie ma również kierunek walcowania hutniczego. Formowanie prostopadłe do ułożenia włókien minimalizuje ryzyko pękania i pozwala na uzyskanie węższych promieni. Gięcie równoległe do tej osi zwiększa z kolei podatność na odkształcenia powrotne i utrudnia kontrolę nad ostatecznym wymiarem.
Promień narzędzia a kompensacja w produkcji seryjnej
Zastosowany promień wewnętrzny bezpośrednio determinuje mechanikę sprężynowania. Większy promień przekłada się na mocniejszy powrót sprężysty po ustąpieniu nacisku stempla. Ograniczenie tego zjawiska ułatwia dobór odpowiedniej geometrii narzędzi. Wykorzystuje się między innymi matryce o kącie węższym niż docelowy oraz odpowiednio głębsze wejście stempla w osi Y prasy krawędziowej, co wymusza techniczne przegięcie materiału i pozwala mu wrócić do pożądanej formy.
Przeczytaj również: Realizacja zleceń seryjnych i jednostkowych - jak wybrać odpowiednią usługę?
Uruchomienie serii produkcyjnej zawsze poprzedza weryfikacja pierwszej sztuki. Operator mierzy rzeczywisty kąt oraz promień powstały na detalu, a następnie wprowadza adekwatną korektę do programu sterującego. Wartość tej poprawki zależy od grubości arkusza, specyfiki stopu i rozmiaru użytej matrycy. Dopuszczalne pasmo tolerancji ustala się indywidualnie na podstawie rygorystyczności założeń projektowych. Poprzedzające ten etap cięcie laserowe definiuje bazę wymiarową, uwzględniając naddatki technologiczne i przesunięcie osi obojętnej materiału. Jeśli gotowy element przechodzi następnie malowanie proszkowe, naniesiona powłoka lakiernicza zmienia ostateczny wymiar detalu, co narzuca konieczność odpowiedniego przygotowania modelu.
Centrum obróbki metali Instal Chemik realizuje zlecenia dla branży przemysłowej, integrując procesy projektowania, cięcia, formowania i wykańczania powierzchni. Utrzymanie całego cyklu technologicznego w jednym miejscu ułatwia ścisłą kontrolę nad bazą wymiarową na każdym etapie – od przygotowania rozwinięcia arkusza po nałożenie warstwy ochronnej.
Decyzja o wyborze konkretnego stopu oraz wielkości promienia wewnętrznego zapada już w fazie projektowej i rzutuje na późniejszą stabilność wymiarową całej serii. Zrozumienie różnic między gatunkami aluminium pozwala uniknąć uszkodzeń struktury i nadmiernych odkształceń. W przypadku detali o skomplikowanej geometrii, kluczem do uzyskania powtarzalności pozostaje wykonanie serii próbnej, precyzyjne skorygowanie parametrów gnących i zniwelowanie sprężynowania arkusza.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

Arche Magdalena Tymcik-Kiedrowska
Architekci woj. mazowieckie05-077 Warszawa, Koralowa (d.Wesoła) 3
-

Delrem
Budowlane usługi - wykończeniowe woj. podkarpackie35-040 Rzeszów, Bohaterów Westerplatte 1A lok. 10
-

Kontener Serwis Iwona Aneta Puhlmann
Kontenery woj. zachodniopomorskie70-893 Szczecin, Balińskiego 12E
-
Przeczytaj także
-
 Wyposażenie
Dlaczego warto zainwestować w bukowe meble?
Bukowe meble to świetna inwestycja, łącząca estetykę, trwałość i funkcjonalność. Drewno bukowe cenione jest za wytrzymałość i piękno, co sprawia, że oferowane produkty są zarówno praktyczne, jak i...
-
 Wypoczynek
Szukasz taniego noclegu w hotelu? Skorzystaj z ofert last minute
Podróż – zarówno na drugi koniec świata, jak i kraju to doskonały sposób na odpoczynek. Nawet krótki weekend nad morzem wpływa kojąco na nasze zmysły i pomaga się nam odprężyć. Jednak tego typu...
-
 Porady
Ciekawe kierunki studiów – kryminologia
Kryminologia na polskich uczelniach jest kierunkiem nowym, natomiast w innych krajach jest powszechna i oblegana. U nas tylko niektóre placówki oferujące studia wyższe mają ją w swoich programach....
-
 Budowa i remont
Dlaczego warto zainwestować w porządną elewację budynku?
Dlaczego warto zainwestować w porządną elewację budynku? Elewacja to wizytówka każdego budynku, która nie tylko wpływa na jego estetykę, ale także na funkcjonalność i trwałość. Inwestycja w...